智能硬件样机打样与批量生产如何衔接?研发交付要点梳理
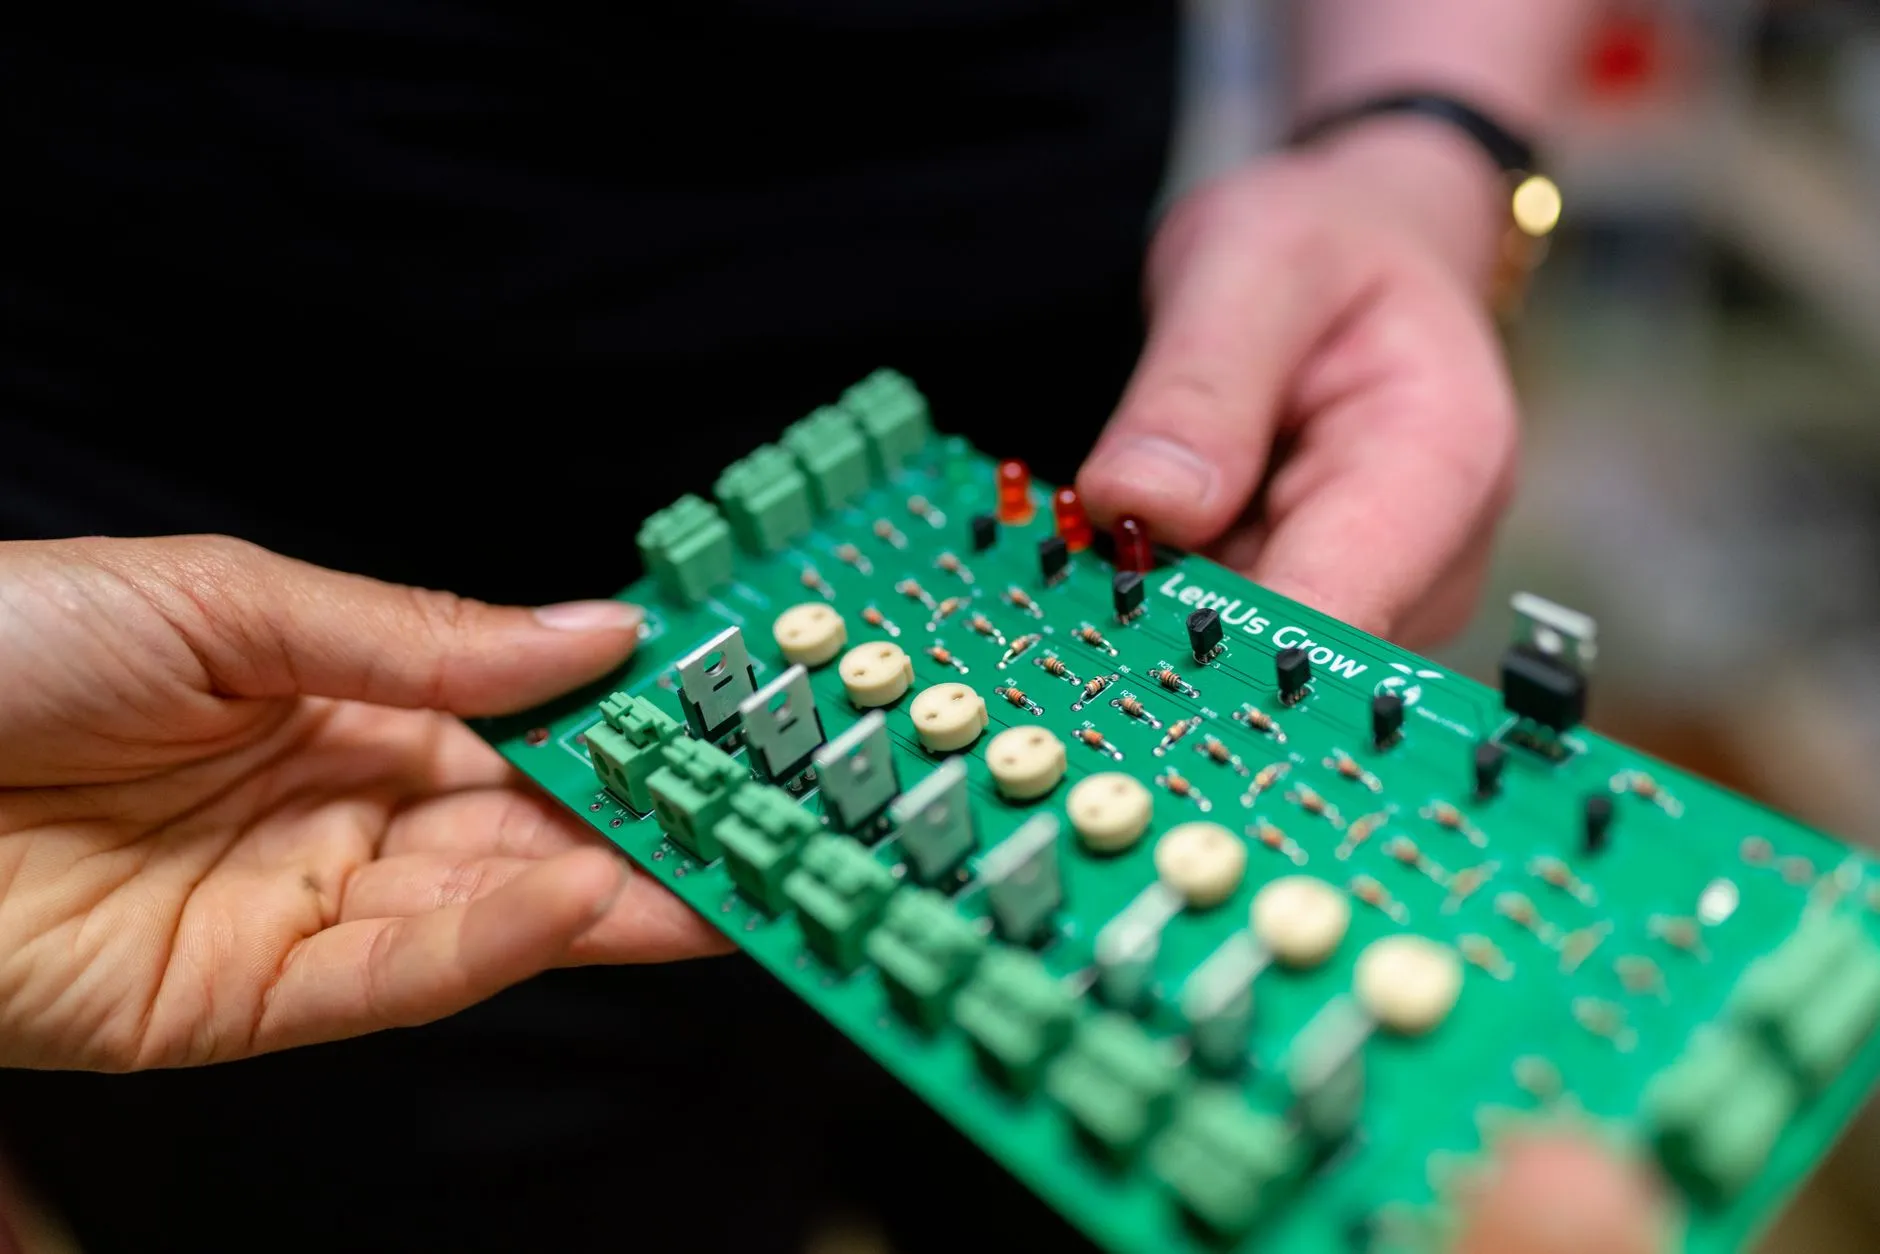
在智能硬件产品研发的完整链条中,样机打样与批量生产之间的衔接往往是最容易被低估的环节。很多团队在实验室阶段跑通了功能,却在量产导入时遭遇良率骤降、物料交期失控甚至结构性缺陷。这并非研发能力不足,而是对两个阶段之间的工程断层缺乏系统性认知。
衔接断层的典型表现
样机打样通常采用手板工艺或小批量试制,关注的是功能验证与结构装配可行性。而批量生产要求的是工艺窗口的稳定性、物料一致性以及测试覆盖率。两者之间的差异体现在多个维度:
- 物料维度:样机阶段可能使用工程样品或拆机件,量产则需锁定正式料号与合格供应商,嵌入式系统涉及的长交期芯片尤其需要提前规划
- 工艺维度:手板CNC与注塑模具的收缩率、公差带完全不同,结构件在批量注塑后可能出现装配干涉
- 测试维度:样机往往只做功能测试,量产需要导入ICT、FCT、老化测试等完整测试链
这些断层如果不在研发交付阶段提前拉通,就会在量产爬坡时集中爆发,造成交期延误和成本超支。
研发交付的关键控制点
DFM评审必须前置到打样阶段
面向制造的设计(DFM)评审不应等到量产前才启动。在智能硬件样机打样完成后,研发团队应联合工艺工程师对PCB拼板方式、元器件布局、焊盘设计进行可制造性复核。例如,嵌入式系统中常用的BGA封装芯片,其焊球间距和回流焊曲线需要在打样阶段就与代工厂确认,避免量产时出现虚焊或连锡。
物料清单的版本冻结与替代策略
BOM冻结不是简单地锁定料号。对于嵌入式系统开发而言,主控芯片、存储器件、电源管理IC往往存在多个可替代型号。研发交付时应建立替代料验证矩阵,明确哪些物料可以Pin-to-Pin替换,哪些需要重新验证固件兼容性。同时,关键物料的采购周期需要与生产计划对齐,避免出现“样机通过、量产缺料”的被动局面。
测试工装的同步开发
很多团队把测试工装当作量产前最后一步,实际上工装设计应与样机打样并行推进。功能测试夹具、烧录工装、射频校准治具的开发周期通常需要4-6周,如果等样机完全定型再启动,会直接压缩量产导入窗口。
一个典型的衔接案例
某工业网关产品在样机阶段采用铝合金CNC外壳,散热性能优良,功能测试全部通过。转入批量生产时改用压铸模具,壁厚公差从±0.05mm放宽到±0.15mm,导致内部PCB安装孔位偏移,装配后出现应力集中。研发团队不得不重新调整结构件定位柱设计,并增加一道装配后的应力测试工序。这个案例说明,材料与工艺变更必须触发完整的设计复核流程,而非仅做尺寸链验算。
北京赫嘉科技有限公司在智能硬件产品研发与嵌入式系统交付中,始终将样机打样与量产衔接作为独立阶段进行管理,通过DFM前置评审、物料替代矩阵和测试工装并行开发,帮助客户缩短从样机到批量生产的导入周期。产品研发的终点不是样机点亮,而是量产线上稳定跑通每一台设备。